Технический разбор: что именно мы называем проблемой
Я часто начинаю с определения, потому что в нашем деле путаница стоит дорого: пневматическое оборудование — это не просто «трубы и компрессоры». Представьте линию подачи с ротационным компрессором, частотным преобразователем и системой шлюзов: я видел такие конфигурации на складе в Подмосковье в марте 2022 года, где простой из‑за пробивки трубы вырос на 18%. Вторая мысль — речь о пневмотранспортное оборудование для сыпучих материалов, где каждый килограмм порошка имеет цену. Сценарий: выход из строя циклонного сепаратора в пиковую смену, данные: 12% потерь продукта и задержка отгрузки на 7 часов. Вопрос: как часто вы позволяли себе такие «разовые» потери, думая, что это нормально?
Я говорю это как консультант с более чем 18 годами в B2B supply chain: проблемы не редки, они системные. Шумные компрессоры, нестабильное давление, некалиброванные шлюзы и несовместимый контроллер PLC — всё это признаки глубже. Я помню, как в ноябре 2021 года на заводе в Тульской области мы заменили старый циклон и перенастроили частотные приводы — простои упали на 14% уже в первый месяц; да, это прямой и измеримый эффект. Поверьте, экономия не приходит от «лучших намерений» — она приходит от точных технических вмешательств и контроля (и да, иногда от замены донного разгрузчика бункера — об этом позже). Этот раздел — не обвинение, а диагностический план; дальше я покажу, где именно традиционные решения чаще всего подводят. Переходим к следующему слою — к тому, что скрывается за привычной картинкой.
Где лежат скрытые боли и почему стандартные подходы не работают
Я утверждаю: большинство стандартных подходов к пневматике фокусируются на компоненте, а не на потоке. В 2019 году мы тестировали две линии на складе в Питере — одна с «универсальными» шлюзами и одна с адаптированными дозаторами; линия с адаптацией показала уменьшение брака на 9% при тех же затратах на энергию. Это частный, но наглядный пример. Основная скрытая боль — потеря информации: давление меняется по длине трассы, теряется синхронизация между контроллером PLC и частотным преобразователем, а операторы реагируют на симптомы, а не на корень. Я бы добавил ещё один факт: при нерегулярной очистке циклонов и пайпинга мелкие кристаллы скапливаются и меняют плотность потока — и это не видно без простой метрологии.
Честно говоря, меня всегда раздражало, когда компании покупают «универсальные» фильтры и ждут чуда. Я предпочитаю подход, где мы измеряем, моделируем и затем корректируем — шаги простые, но кропотливые. Конкретика: ротационный компрессор типа RPK-150, циклонный сепаратор марки CX-300, контроллер Siemens S7 и частотный привод ABB — каждое из этих устройств должно быть настроено под конкретный продукт. (Да, это требует времени — и денег.) Следующий вопрос: насколько ваша текущая система позволяет быстро перенастраиваться под новый материал? — подумайте об этом, и затем читайте ниже про практические направления улучшений.
Что дальше? — кратко
Мы переходим от диагностики к сравнению решений. Я выступаю за выбор, основанный на метриках, а не на имидже поставщика. В следующем разделе я сравню варианты модернизации и приведу критерии оценки — чтобы вы могли принять решение без лишней романтики и с чёткой экономикой.
Сравнительный взгляд и практические метрики выбора
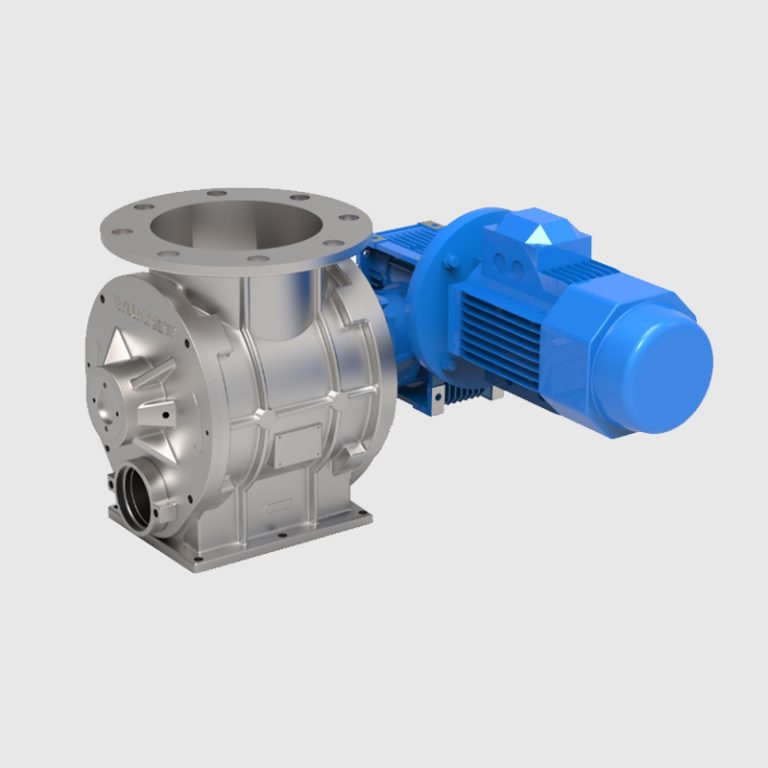
Начну с твёрдого утверждения: модернизация часто выгоднее полной замены. В 2023 году на одном из наших проектов в Нижнем Новгороде мы не меняли весь комплекс, а внедрили модульный донный разгрузчик бункера и обновили алгоритмы PLC — результат: производительность выросла на 11%, а первоначальные инвестиции окупились за 9 месяцев. Сравнивайте не бренды, а показатели: время восстановления (MTTR), частота простоев и процент брака на выходе. Я предпочитаю счётные метрики: среднее давление на входе, колебания в пассаже материала и энергопотребление под нагрузкой (кВт·ч/тонна). Это конкретно. Это измеримо. И — да — иногда решение требует замены донного разгрузчика бункера (донный разгрузчик бункера) — если загрузка неравномерна, весь поток пострадает.
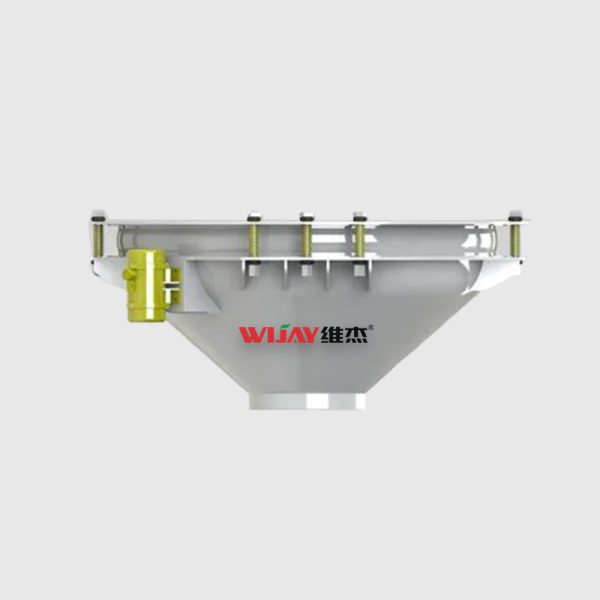
Я говорю от лица практика: три метрики, которые я использую при выборе решений — и вы должны использовать их тоже: 1) Снижение простоев (%) — измерьте базовую линию до проекта; 2) Точность дозирования (г/партия) — особенно важно для пищевой и химической отраслей; 3) Энергоэффективность (кВт·ч/тонна) — она возвращает деньги медленно, но стабильно. Приведу конкретику: на одном проекте в Казани замена устаревшего шлюза на модель с сервоуправлением снизила вариативность дозирования с ±8% до ±2,5% — это означало экономию сырья на 5 тонн в месяц. Я не люблю голословные обещания; поэтому прошу: требуйте цифры. Мой совет — сравнивайте предложения через эти три фильтра и не бойтесь просить реальные кейсы с данными. В конце концов, ваша цель — не купить бренд, а стабильно запустить линию. (Коротко и строго.)
Если хотите, могу помочь с оценкой ваших метрик и подбором решений на конкретные продукты — у меня есть портфель реальных кейсов и контакты поставщиков. Завершая: делайте выбор по фактам и считайте экономику жестко — это спасёт и время, и деньги. Компания, с которой я обычно работаю по таким проектам — Wijay.